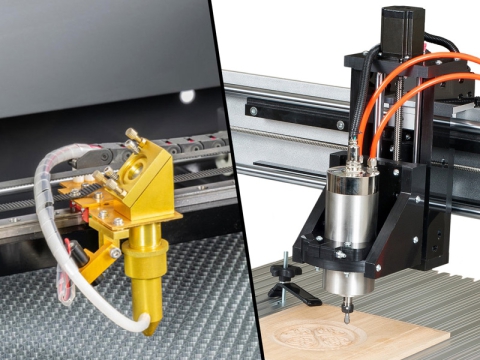
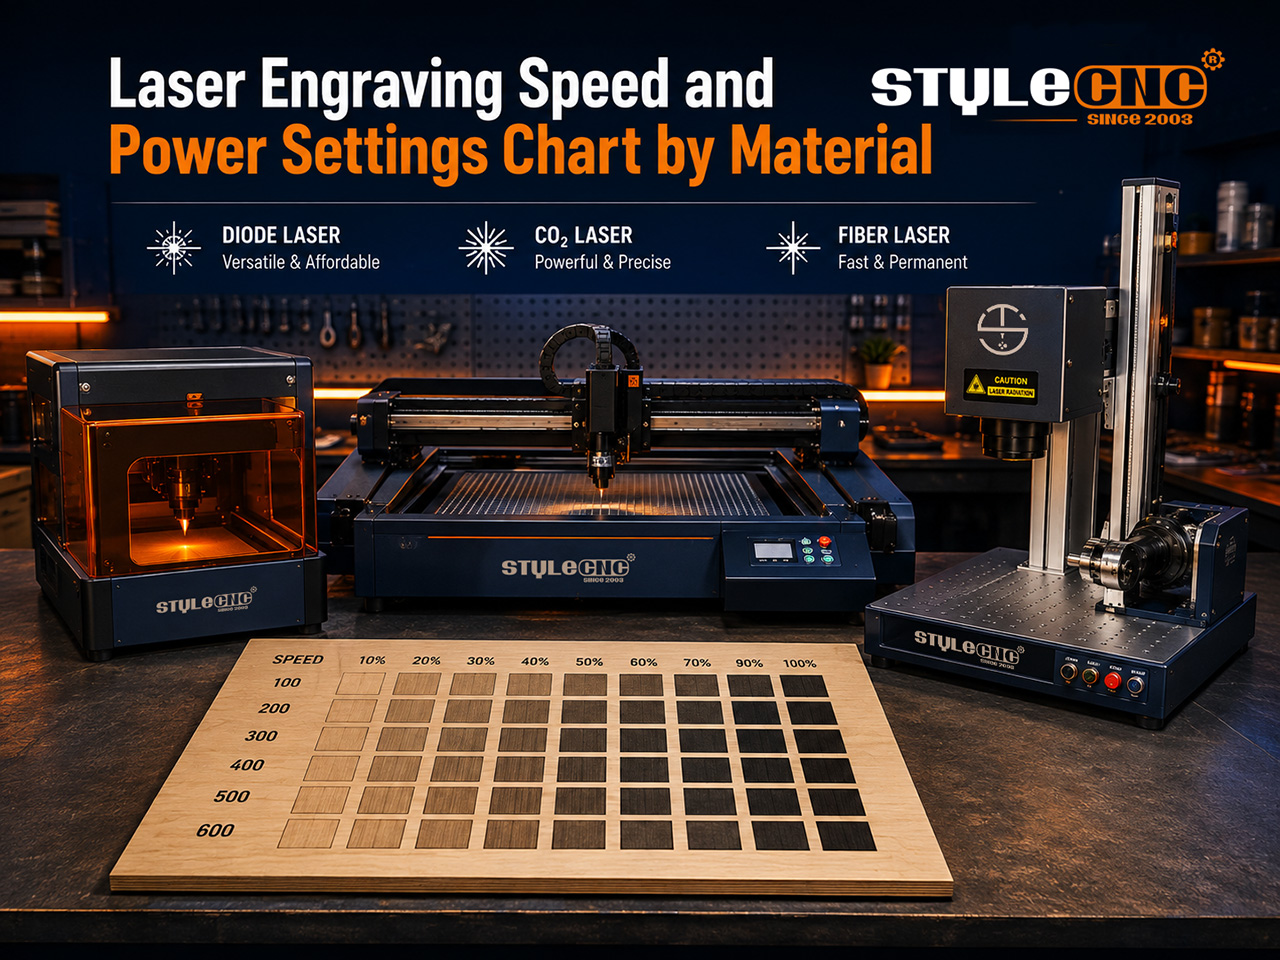
Déi selwecht Sperrholzplack verhält sech op 3 verschidde Weeër ënner engem Diodenmodul, a CO2 Rouer, an eng Faserquell. Dëse Guide gëtt konservativ Startwäerter fir all dräi, a weist dann eng widderhuelbar Method fir all neit Material anzestellen.
Wéi Geschwindegkeet a Kraaft zesumme schaffen
All Mark kënnt op Energie pro Punkt erof, dat ass d'Kraaft gedeelt duerch d'Geschwindegkeet. Wann Dir de Kapp méi lues mécht, gëtt d'Brennwäit méi däischter a méi déif; wann Dir et méi séier maacht, gëtt d'Mark méi hell.
Eenheeten sinn déi éischt Fall. D'Diodensoftware weist normalerweis mm/min un, während déi meescht CO2 a Glasfasercontroller benotzen mm/s, sou datt e kopéierte Wäert sechzeg-mol vum Zil ewech landen kann.
D'Watt ass déi 2. Fall. E Rezept, dat fir e 10W Modul wäert op engem verbrennen 20W Kapp bei identeschen Zuelen, also reduzéiert d'Leeschtung ongeféier proportional ier Dir testt. Iwwer den Lasergravurmaschinn Gamme, déi eng Gewunnecht verhënnert déi meescht verschwendte Stock.
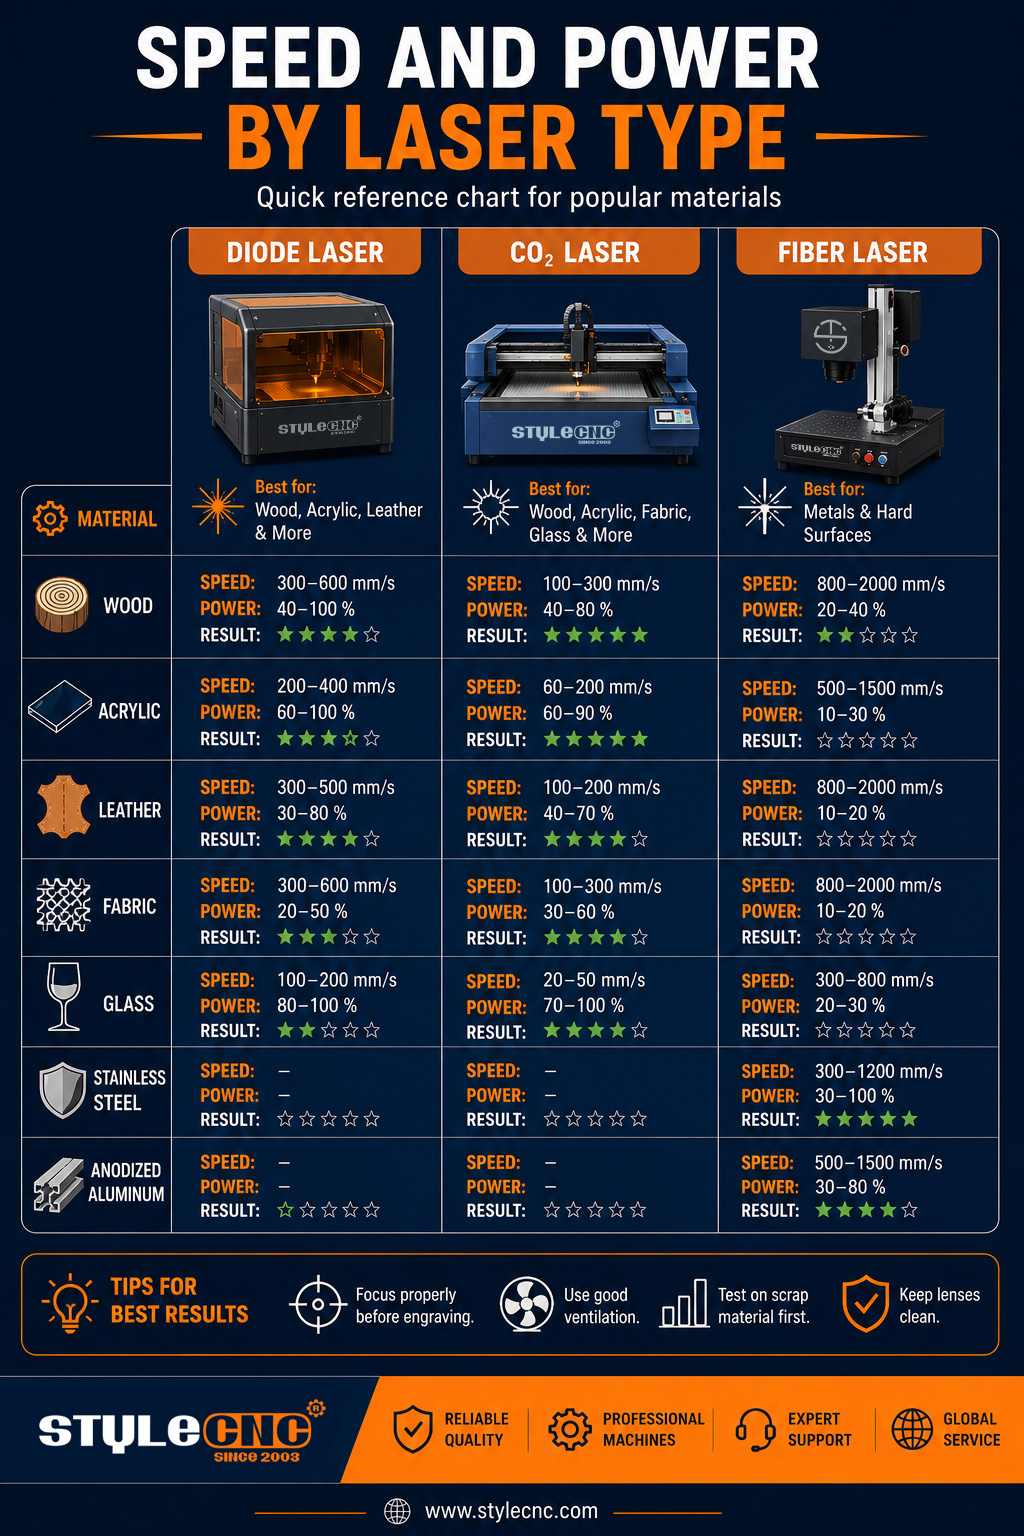
Haaptastellungstabell: Diod vs. CO2 vs. Faser
Déi folgend Wäerter sinn konservativ Ausgangspunkten fir 3 üblech Konfiguratiounen: a 10W Diodengraveur, en 80W CO2 Laser-Maschin, An engem 50W galve Laser Marquage MaschinnNëmmen no engem propperen Testergebnis no uewe stellen.
| Material a Betrib | Diode Laser 10W | CO2 Laser 80W | Léngen Laser 50W |
| Moosse | Geschwindegkeet a mm/min, Leeschtung a Prozent | Geschwindegkeet a mm/s, Leeschtung a Prozent | Geschwindegkeet a mm/s, Leeschtung a Prozent, Frequenz a kHz |
| Gravur aus mëllen Holz | 5000-6000 bei 45-60% | 350-450 bei 12-18% | Net genuch |
| Sperrholz 3 mm Schnëtt | 250-350 bei 95-100%, 2-3 Päss | 18-25 bei 55-65%, eenzel Duerchlaaf | Net genuch |
| Gravur aus Hartholz | 3500-4500 bei 60-75% | 300-400 bei 18-24% | Net genuch |
| Gravur aus Acrylglas | 4500-5500 bei 35-45%, nëmmen opak | 280-350 bei 20-28% | Net genuch |
| Acrylguss 5 mm Schnëtt | Net gëeegent op transparentem Pabeier | 10-14 bei 70-80%, eenzel Duerchgang | Net genuch |
| Liedergravur | 4000-5000 bei 30-40% | 450-550 bei 10-15% | Nëmmen Test bei gerénger Leeschtung |
| Glasgravure | Net genuch | 350-450 bei 15-20% | Net genuch |
| Markéierung vun eloxéiertem Aluminium | 2500-3500 bei 70-85% | Markéierungsmëttel néideg | 700-900 bei 30-40%, 25-35 kHz |
| Donkel Markéierung aus Edelstahl | Markéierungspasta néideg | Markéierungsmëttel néideg | 300-500 bei 40-60%, 40-60 kHz |
| Déifgravur aus Messing | Net genuch | Net genuch | 250-350 bei 85-100%, 20 kHz, widderholl Duerchgäng |
All Wäerter ginn dovun aus, datt d'Optik propper ass, d'Brennwäit korrekt ass an d'Loft bei all Schnëttoperatioun ënnerstëtzt gëtt. Betruecht d'Eingabe wéi als net gëeegent als Wellelängtelimiten anstatt als Leeschtungslimiten.
Schlësselzuelen, déi et wäert sinn, sech ze erënneren
• D'Diodenzufuhrraten leien typescherweis tëscht 1000 an 6000 mm/min, déi luesst vun den 3 Quelltypen.
• Portal CO2 Maschinnen hunn am Duerchschnëtt 300 bis 600 mm/s fir Uewerflächengravéierungsaarbechten.
• De Galvo geet weider Léngen Laser Marquage Maschinnen bis zu 7000 mm/s.
• Wann 10 bis 15 Prozent vun der Holzgravurkraaft ofgeschnidden gëtt, ginn déi meescht Verkolungen um Rand ewechgeholl, ouni datt de Kontrast siichtbar ass.
• 2 liicht Duerchgäng loossen normalerweis méi propper Acrylkanten ewéi eng lues, waarm Duerchgäng.
• Industrietester, déi vum The Fabricator gemellt goufen, weisen datt Drockloft elo mat Stéckstoff konkurréiert wat d'Kantequalitéit bei ville Faserschneidaarbechten ugeet.
Wéi een en Testraster ausféiert
Zeechent e 5x5 Raster mat 10 mm Quadraten. Gitt all Zeil eng Geschwindegkeet an all Kolonn e Leeschtungsniveau zou, andeems Dir de Beräich ofdeckt, deen Är Tabelle virschléit.
Gravéiert d'Raster op Schrott aus der selwechter Charge, mat där Dir produzéiert. De Klebstoffgehalt, d'Fiichtegkeet an d'Beschichtungsdicke ännere sech tëscht de Blieder, sou datt d'Schrott aus der Charge déi eenzeg éierlech Prouf ass.
Wielt de propperste Quadrat a protokolléiert d'Maschinn, d'Material, d'Fokushéicht an d'Duerchgangszuel. Populär Kontrollsoftware enthält en agebaute Materialtestgenerator, deen dat ganzt Raster automatiséiert.
Féiert all Test mat engem Wellelängtebewäertten Aenschutz aus, deen d'Richtlinne vum Laser Institute of America entspriecht, an entléisst den Damp duerch e gefilterten Apparat. Dampofzuch fir LasermaschinnenD'OSHA hir Iwwersiicht iwwer Lasergeforen ass eng kuerz, nëtzlech Liesung fir jiddereen, deen en neien Aarbechtsplaz opbaut.
Froen, déi d'Betreiber tatsächlech stellen
Wéi eng Geschwindegkeet verhënnert datt 3 mm Sperrholz un de Kanten verkolt gëtt?
Behalen Är Schnëttgeschwindegkeet, reduzéieren d'Leeschtung ëm 10 bis 15 Prozent, a füügt eng zweet Schnëttschnittung derbäi, wann de Schnëtt spéit opmécht. Maskéierungsband op der Uewerfläch plus stänneg Loftënnerstëtzung läscht déi meescht verbleiwen Verbrennungen.
Firwat meng nei 20W Modul verbrennt Holz bei Astellungen mäin alen 10W gär?
Duebel sou vill optesch Leeschtung bei identeschen Zuelen verduebelt d'Energie pro Punkt. Halbéiert d'Leeschtungszuel als éischt Schätzung, a verfeinert dann mat engem schnelle Raster.
Wéi eng Astellungen maachen Edelstol schwaarz amplaz gro?
Verlangsam de Kapp, erhéicht d'Frequenz op 40 bis 60 kHz, a defokusséiert liicht, sou datt den Impuls d'Uewerfläch erhëtzt anstatt ze sprengen. Ënnerscheed tëscht MOPA- a Q-geschalteten Quellen erkläert firwat d'Pulskontroll de Schiet bestëmmt.
Heefeg Feeler, déi Astellungen ruinéieren
• Wäerter tëscht verschiddene Wattzuelen kopéieren, ouni d'Leeschtung als éischt ze skaléieren.
• Mm/s mat mm/min verwiessele beim Wiessel tëscht Controlleren.
• Gravur onscharf, wat de Fleck verbreet a fein Detailer ewechwäscht.
• Mat enger lueser, waarmer Duerchféierung géifen 2 méi liicht Duerchféierunge méi propper schneiden.
• D'Lofthëllef ausloossen a Rauchreschter während dem Aarbechtsprozess d'Stralenergie absorbéiere loossen.
• Testen op engem Blat, dann op enger anerer Charge produzéieren.
• Standardméisseg op 100 Prozent Leeschtung astellen an d'Liewensdauer vun de Réier oder Dioden verkierzen.
• D'Lënsereinigung ignoréieren; eng dreckeg Lëns kann e groussen Deel vun der nomineller Leeschtung absorbéieren.
Checklëscht fir d'Astellungen virum Gravéieren
✓ Bestätegt, wéi eng Geschwindegkeetseenheet Äre Controller uweise soll, ier Dir Wäerter aginn.
✓ Stellt de Fokus mat der geliwwerter Moossnam oder der Autofokusroutine vum Apparat.
✓ Skaléiert d'Leeschtung un déi tatsächlech Nennleeschtung vun Ärer Maschinn.
✓ Maacht e 25-Quadrat Testraster op Schrott aus der Produktiounsbatch.
✓ Schalt d'Loftënnerstëtzung fir all Schnëttoperatioun un.
✓ D'Lëns botzen an d'Strahlausriichtung wöchentlech kontrolléieren.
✓ Protokolléiert Gewënnwäerter mat Material, Fokushéicht an Duerchlafzuel.
Oft gestallten Froen
Firwat ënnerscheede sech meng Resultater vun all Astellungstabell, déi ech fannen?
Diagrammer sinn op eng spezifesch Maschinn, Objektiv a Materialcharge ofgestëmmt. Är optesch Leeschtung, Fokushéicht a souguer Sperrholzklebstoffgehalt änneren d'Resultat. Betruecht all publizéierte Wäert als Ausgangspunkt a maacht dann e klengt Testraster op Ärem eegene Material, ier Dir Iech mat der Produktioun beschäftegt.
Ass 6000 mm/min datselwecht wéi 100 mm/s?
Jo. Deelt mm/min duerch 60 fir mm/s ze kréien. Diode-Software weist normalerweis mm/min un, während déi meescht... CO2 a Glasfasercontroller benotzen mm/s, sou datt e Wäert, deen ouni Konvertéierung kopéiert gëtt, sechzeg Mol ze waarm oder ze séier leeft. Bestätegt ëmmer als éischt, wéi eng Eenheet Äre Controller erwaart.
Firwat gravéiert sech datselwecht Sperrholz tëscht de Blieder anescht?
Sperrholz variéiert a punkto Klebstoffart, Kärart a Fiichtegkeet, an all Faktor ännert wéi vill Energie d'Uewerfläch absorbéiert. Eng Plack, déi an enger fiichteger Atelier gelagert gëtt, kann däitlech méi Energie brauchen wéi eng dréchen. Test d'Schrott vun all neier Charge a protokolléiert d'Ënnerscheeder.
Kann e Diodenlaser transparent Acryl schneiden?
Nee. D'Wellenlängt vun der bloer Diod geet direkt duerch transparent Acryl anstatt absorbéiert ze ginn, sou datt d'Blat kaum erwiermt. Donkel oder opak Gossacryl gravéiert gutt, awer transparent Blattschneiden gehéiert zu ... CO2 Maschinnen, deenen hir méi laang Wellelängt d'Material bal komplett absorbéiert.
Wéi eng Frequenz soll e Faserlaser op Edelstol benotzen?
Fänkt tëscht 40 an 60 kHz un fir eng donkel, glat Mark a ronn 20 kHz wann Dir eng aggressiv Materialentfernung wëllt. Méi héich Frequenzen liwweren méi sanft Impulser, déi d'Uewerfläch erhëtzen anstatt ze sprengen, wat genee dat ass, wat eng propper schwaarz Uewerfläch op Edelstahl brauch.
Sinn e puer Liichtpasse besser wéi ee staarke Pass?
Normalerweis jo. 2 oder 3 méi liicht Duerchgäng ginn der Hëtzt Zäit fir sech ze verlassen, wat méi riicht Acrylkanten a manner Verkolung um Holz bedeit. Eng eenzeg lues, waarm Duerchgäng konzentréiert Energie, verbreet d'Schnëtt an erhéicht de Risiko vu Flammen op harzhaltege Materialien.
Wéi vill ännert de Fokus h8 den Resultat?
E Stral erreecht seng nominell Intensitéit nëmmen am Brennpunkt. Och e Feeler vun 1 bis 2 mm verbreet de Fleck, mécht d'Detailer méi mëll a forcéiert Iech, mat extra Kraaft ze kompenséieren. Fokusséiert Iech fir all Materialdicke an no all Lëns- oder Düsenwiessel nei.
Brauch ech Lofthëllef fir d'Gravéieren oder nëmme fir ze schneiden?
Schneiden ass ëmmer néideg, well de Loftstroum geschmollte Brochstécker ewechhëlt a Flamen ënnerdréckt. Fir Gravuren hëlleft Loft mat nidderegem Drock ëmmer nach, andeems et de Rauch vun der Lens ewechhält a Réckstänn reduzéiert, obwuel ganz fein Fotoaarbechten heiansdo méi propper lafen, wann de Loftstroum erofgesat gëtt.
Firwat verschwënnt meng Gravur mat héijer Geschwindegkeet?
D'Geschwindegkeet deelt d'Energie, déi de Stral pro Punkt ofsetzt. D'Verduebelung vun der Zufuhrgeschwindegkeet halbéiert ongeféier d'Verbrennung, sou datt d'Markéierunge blass a fleckeg ginn, soubal d'Geschwindegkeet d'Leeschtung iwwerschreit. Entweder verlangsamt, erhéicht d'Leeschtung oder akzeptéiert déi méi hell Faarf, wann dat zum Design passt.