Introduktioun
Dësen Artikel gëtt praktesch Hiweiser iwwer sécher Aarbechtspraktiken beim Gebrauch vu CNC-Fräsmaschinnen a CNC-Bearbeitungszentren, souwéi vun Hand-/Integratiounsführer. En riicht sech un Patronen an aner Leit, déi d'Kontroll iwwer d'Benotzung vun dëse Maschinnen hunn. Maschinnebetreiber wäerten dës Informatioun och nëtzlech fannen.
Accident Geschicht
D'Holzindustrie huet eng vun den héchsten Accidenter, déi duerch de Kontakt mat beweegleche Maschinnen verursaacht ginn. Déi meescht dovunner geschéien duerch Kontakt vun den Hänn oder Fanger vum Bedreiwer mat de rotéierende Schneider. Analyse vun den Accidenter, déi vun ... ënnersicht goufen STYLECNC huet festgestallt, datt déi heefegst Ursaachen waren:
1. inadequater oder feelend Schutz;
2. inadequater oder feelender Ausbildung vun de Bedreiwer.
Training an Informatiounen
Et ass wichteg, datt d'Maschinn mat den néidege Sécherheetsmoossnamen ausgestatt ass an datt d'Maschinnebetreiber trainéiert sinn, fir se ze benotzen an d'Aarbecht sécher auszeféieren, déi vun hinnen erwaart gëtt. Ausbildung ass besonnesch wichteg fir déi, déi mat Ënnerhalt, Astellung a Botzen ze dinn hunn, fir sécherzestellen, datt dës Aktivitéiten op eng sécher Manéier duerchgefouert ginn. Keen däerf un enger Holzbearbechtungsmaschinn schaffen, ausser hien huet seng Kompetenz noweisbar. Et ass ubruecht, datt kompetent Bedreiwer schrëftlech vun enger verantwortungsvoller Persoun (Direkter, Senior Manager etc.) autoriséiert sinn. Dëst gëtt dann Deel vun den Ausbildungsprotokoller. Jiddereen, deen d'Benotzung vun Aarbechtsausrüstung iwwerwaacht, muss och eng adäquat Ausbildung kritt hunn, a souwuel d'Betreiber wéi och d'Supervisoren mussen Zougang zu Informatiounen an, wou et néideg ass, schrëftlechen Instruktiounen hunn.
Legal Ufuerderunge
Déi gesetzlech Ufuerderunge fir d'Benotzung vun dëse Maschinnen sinn an der Rubrik "Sécher Benotzung vun der Holzveraarbechtung" enthale.
Maschinnen. D'Reglementer iwwer d'Bereitstellung an d'Benotzung vun Aarbechtsausrüstung vun 1998 (PUWER) wéi se op Holzbearbechtungsmaschinne gëllen. Dëst Dokument gëtt praktesch Rotschléi iwwer déi sécher Benotzung vun Holzbearbechtungsmaschinnen a deckt d'Bereitstellung vun Informatiounen an Ausbildung souwéi Aspekter vu Schutzmoossnamen an Ënnerhalt of.
Beim Kaf vun enger neier Maschinn soll se mat enger Konformitéitserklärung a CE-Mark ausgestatt sinn. Designer a Produzente mussen déi wesentlech Sécherheetsufuerderunge vun der Maschinnerrichtlinn an den entspriechende Reglementer vun der Europäescher Fräihandelsvereenegung (EFTA) respektéieren.
Risikobeurteilung
Et gëtt vill verschidde Maschinnendesignen mat ënnerschiddleche Komplexitéitsgraden. All Maschinne sollten no de Spezifikatioune vum Hiersteller installéiert ginn, mat de richtege Servicer. Dëst sollt och eng ausreechend Ofsuigung fir d'Entfernung vu Spanen a Stëbs enthalen. Modifizéiert ni eng Maschinn op iergendeng Aart a Weis, ausser Dir hutt als éischt mam Hiersteller/Liwwerant konsultéiert an d'Bestätegung kritt, datt d'Modifikatioun d'Sécherheet/Integritéit vun der Maschinn net schuedend ass. All Maschinn huet hir eege Charakteristiken a Konfiguratioun, déi Dir berécksiichtege sollt, wann Dir d'Gefore identifizéiert an d'Risike bewäert. Dir musst déi folgend Gefore berécksiichtegen:
1. Ausworf vum Werkstéck oder vum Fräs – gitt sécher, datt se sécher sinn, ier Dir ufänkt;
2. Kontakt mat rotéierende Fräsmaschinnen an automateschen Werkzeugwechsler (wa virgesinn);
3. Anklemmen a Quetschbildung duerch beweeglech Dëscher oder Bearbeitungskäpp;
4. onerwaart Bewegung oder Start, verursaacht duerch Feeler am Steierungssystem;
5. exzessive Kaméidi;
6. d'Produktioun vu Stëbs a Splitter;
7. automatesch Handhabungs- a Ladegeräter (wa virgesinn);
8. pneumatesch a Vakuum-Spannvorrichtungen (wa virgesinn);
9. sécher Programméierung vun der Rotatioun an den Approchegeschwindegkeete vun de Schnëttwierkzeugen, déi mam Material kompatibel sinn, dat veraarbecht gëtt;
10. All nei Programmer solle lues gestart ginn, fir Feeler ze vermeiden, fir Kollisiounen etc. ze vermeiden.
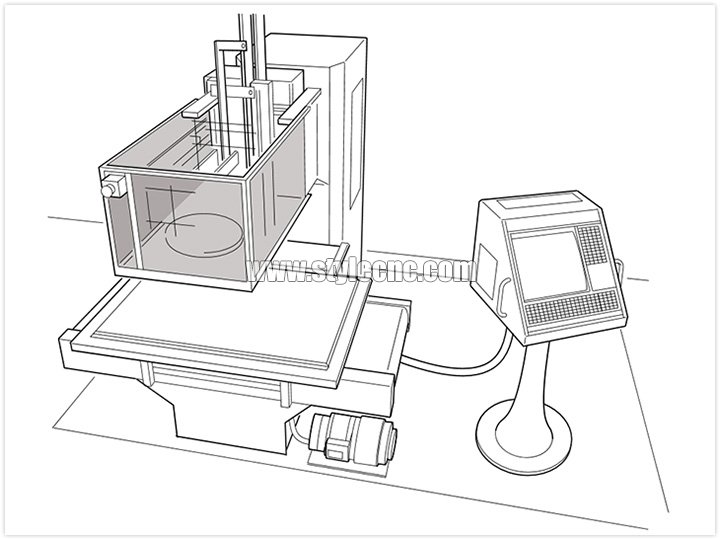
Figure 1a
Kleng Overhead/C-Frame CNC-Fräsmaschinn mat fixer Distanzschutz. D'Risike vun all Quetsch- oder Klemmgefor tëscht fixen a bewegende Maschinndeeler mussen och kontrolléiert ginn.
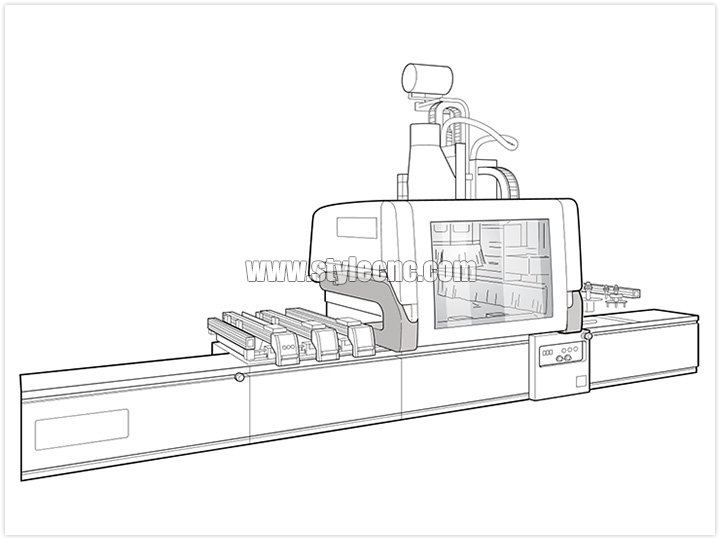
Figure 1b
C-Frame/Cantileverarm-Maschinn mat drockempfindleche Stossfänger.
CNC-Fräser a CNC-Bearbeitungszentren
CNC-Fräser a CNC-Bearbeitungszentren hunn 2 Haaptkategorien:
1. C-Frame/Konsolenträger/Iwwerbau;
2. Portalrahmen (Portal/Tolpfost).
C-Frame/Konsolenarm/Iwwerbau
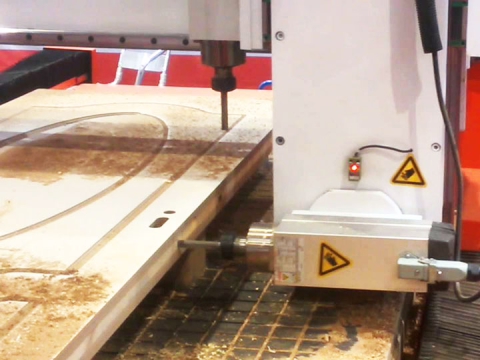
Dës Maschinnen, heiansdo als Overhead-Fräsen bezeechent, hunn eng eenzeg oder multifunktionell Kappunitéit, déi op engem C-Frame/Cantileverarm montéiert ass, deen entweder iwwer den Dësch beweegt oder stationär bleift, während den Aarbechtsdësch sech drënner beweegt, kuckt d'Figuren 1a, b an c.
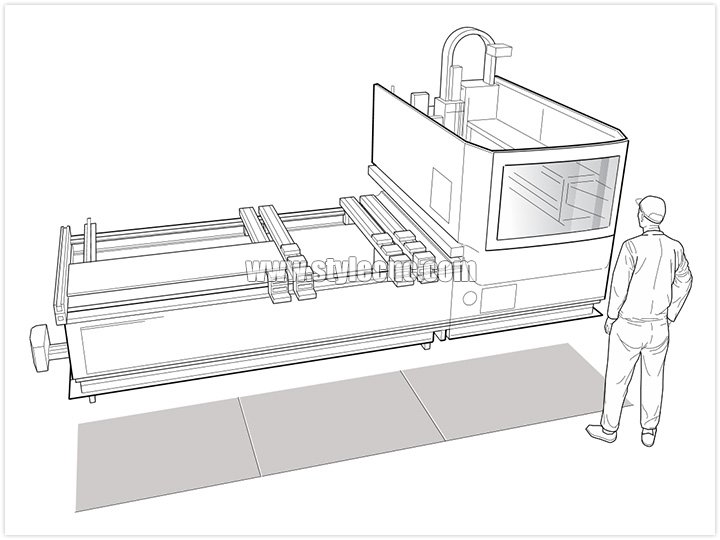
Figure 1c
C-Frame/Cantileverarm-Maschinn mat Sécherheetsmatten.
Portalrahmen (Portal/Tolpfosten)
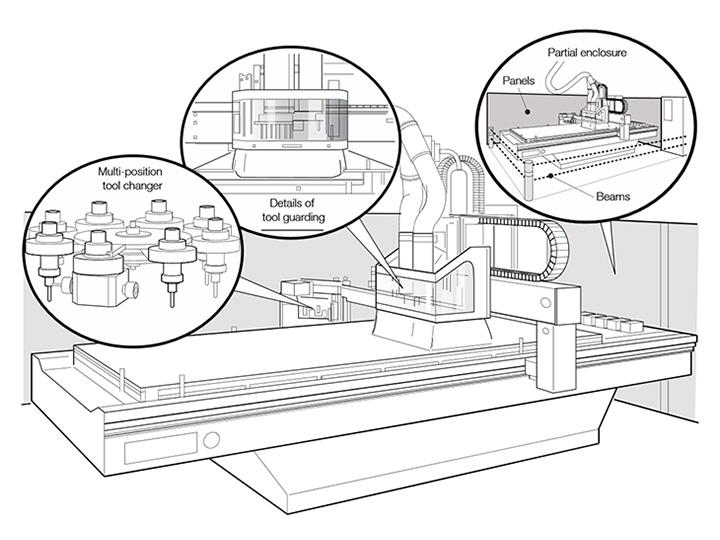
Dës Maschinnen hunn eng eenzeg oder multifunktionell Kappeenheet, déi op engem Portalrahmen (Portal/Golpfost) montéiert ass, déi iwwer den Aarbechtsdësch beweege kann oder stationär bleiwe kann, während den Aarbechtsdësch sech drënner beweegt, kuckt Figur 2.
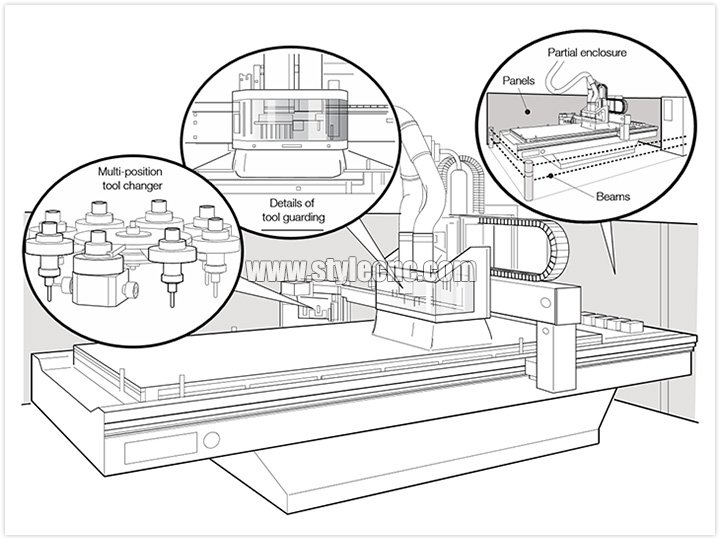
Figure 2
Portalmaschinn (Portal/Golpfostenrahmen) mat deelweiser Ofgehäuse a Liichtbarriär.
Uwendungen am CNC-Bearbeitungszentrum kéinten Fräsen, vertikal an horizontal Bueren, Nuten a Formfräsen ëmfaassen. Dës ginn all vun engem Multipositiouns-Toolwechsler bedient, deen nieft der Kappunitéit montéiert oder um Frame vun der Maschinn placéiert ass, kuckt Figur 2. Et ass wichteg, datt dat richtegt Tool benotzt gëtt, dat fir d'Maschinn an d'Applikatioun gëeegent ass. Tools sollten och a guddem Zoustand gehale ginn.
Déi meescht Maschinne funktionéieren a 3 Achsen, X an Y (horizontal Bewegung) an Z (vertikal Bewegung). E puer Maschinne kënnen mat vertikaler an horizontaler Rotatiounsachs funktionéieren (5-Achsmaschinnen) an all dës Achsen mussen an der Risikobewertung berécksiichtegt ginn. Dëst ass besonnesch wichteg fir d'Stëbs- a Spanopfang an d'Trajektorie vun ausgeworfene Offallfragmenter aus dem Werkstéck.
Ofsécherung
CNC-Fräsmaschinne kënne mat verschiddene fixe Schutzmoossname geschützt ginn, awer all Sécherheetsofstänn mussen de Normen entspriechen. Wann déi fix Schutzmoossname vum Benotzer fir Ënnerhalts- oder Reinigungszwecker etc. ofmontéiert solle ginn, da sollten hir Befestigungssystemer um Schutzmooss oder un der Maschinn befestegt bleiwen, wann de Schutzmooss ewechgeholl gëtt, z.B. mat Schrauwen ausgestatt sinn, déi um Schutzmooss befestegt bleiwen.
Wéi sech d'Steiersystemer op Fräsmaschinnen awer vun der manueller Steierung op CNC-Steierung entwéckelt hunn, ass de Grad vun der Interventioun vum Bedreiwer während dem Bearbechtungsprozess erofgaangen. Den Zousaz vun automateschen Belued- an Entluedungsanlagen an dem automatesche Werkzeugwiessel huet de Besoin fir eng no Zougank zum Schnëttberäich weider reduzéiert. Dëst huet et den Hiersteller erlaabt, Schutzmethoden anzeféieren, déi sech vun der noer Ofsécherung ënnerscheeden, déi traditionell op eelere, manuell bedriwwene Maschinnen benotzt gëtt.
Bei grousse Maschinnen ass et üblech, den Zougang zum Schnëttberäich während dem Bearbeitungsprozess duerch eng Ofspärung ze verhënneren, kuckt Figur 3. Den Zweck vun der Ofspärung ass et ze verhënneren:
1. Zougang zu der Geforzon;
2. d'Ausworf vun engem Deel vum Werkzeug;
3. all Quetsch- oder Klemmgefor tëscht fixen a bewegende Maschinndeeler.
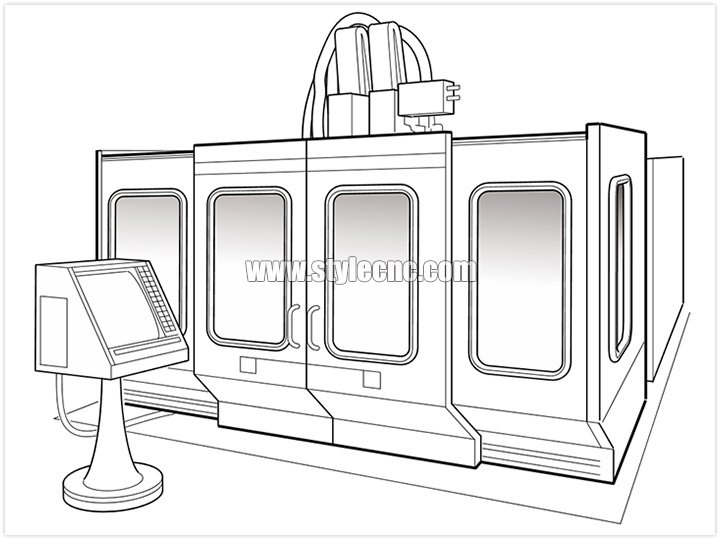
Figure 3
CNC-Bearbeitungszentrum an engem komplette Gehäuse.
Zougang zum Gehäuse ass normalerweis noutwendeg fir:
1. d'Wierkstéck belueden oder entlueden;
2. Botzen, Astellen oder Upassen;
3. Werkzeugwiessel.
Wa den Zougang zu engem Gehäuse néideg ass, soll dësen iwwer eng verriegelt Dier geschéien, déi den Zougang verhënnert, während d'Messer an aner geféierlech Deeler sech beweegen. All Verriegelungen, déi benotzt ginn, sollen de Normen entspriechen. D'Ufuerderunge fir de Gehäuse sinn ënner anerem:
1. Schutz bis op d'mannst 1.8 m vum Buedemniveau ubidden;
2. aus schlagfestem Material gemaach sinn, dat erausgeworfene Werkstécker oder Maschinnkomponenten enthalen kann;
3. eng akustesch oder visuell Warnung (z.B. e gielt Liicht) iwwer e bevirstehenden Start hunn;
4. eng Noutstoppanordnung (am Gehäuse), déi de Start bei Bedarf ënnerbrécht; ■ eng Kontrollanordnung fir d'Verriegelung vun der Dier zréckzesetzen, déi de Normen entsprécht. Dës soll baussent dem Gehäuse placéiert sinn, awer op enger Plaz, déi eng kloer Vue op d'Innere erméiglecht. Si soll net vun bannen aus dem Gehäuse erreechbar sinn;
5. Geräischreduzéierungsfeatures ze hunn, wa Maschinnen e Geräischpegel vu méi wéi 85 dB(A) produzéieren.
Aner Sécherheetsmoossname kënnen amplaz vun enger kompletter Ofdeckung benotzt ginn, wéi zum Beispill:
1. deelweis Gehäuse, mat oder ouni Liichtbarriären/Liichtstralen (Figur 2);
2. Drockempfindlech Stossfänger (Figur 1b);
3. Drockempfindlech Matten (Figur 1c).
D'Wiel vun de Sécherheetsmoossnamen hänkt vun der Bewäertung vum Hiersteller/Designer of, fir sécherzestellen, datt déi wesentlech Sécherheetsufuerderunge vun der Maschinnerdirektiv an den domat verbonnenen Reglementer vun der Europäescher Fräihandelsassociatioun (EFTA) erfëllt sinn.
Wann et Lächer gëtt, solle Riddoen benotzt ginn, fir sech géint de Risiko vum Ausworf vun Deeler vun Tools oder Deeler vum Werkstéck ze schützen. Si sollten dofir engem Impakttest bestoen, deen e Projektil vun 100 g hält, wann et mat enger Geschwindegkeet vu 70 m/s getraff gëtt.
Wa seelen Zougang néideg ass, zum Beispill nëmme fir Ënnerhaltsaarbechten, kann e fixe Schutz benotzt ginn (Figur 1a). Dëst ass virausgesat datt déi néideg Moossname getraff goufen, fir en zoufällegen Ufank vun der Maschinn ze verhënneren, während un der Aarbecht geschafft gëtt (kuckt 'Ënnerhalt').
Et sollt och eng effektiv lokal Ofzuchsventilatioun (LEV) sinn, déi mat der Maschinn integréiert ass, fir Stëbs a Splitter ze entfernen.
Bremsen
Et sollt eng automatesch elektresch Brems fir d'Spindel(en) vum Werkzeug virgesinn sinn, sou datt se bannent zéng Sekonnen ophalen.
Werkzeugwechselmechanismus
A verschiddene Fäll verhënnert d'Ofdeckung vum Schnëttberäich de Kontakt mam Werkzeugwiessel. An anere Fäll kann et e Werkzeugmagazin ginn, dat vum Bearbeitungsberäich getrennt ass a seng eegen Zougangsdier huet. Sou Zougangsdieren sollten mam Werkzeugwiessel verbonne sinn a wann et Zougang zu de Fräsen gëtt, och mat hinnen verbonne sinn. Beim manuelle Werkzeugwiessel sollt et kee Risiko vun enger Rotatioun vum Werkzeughalter ginn, während Werkzeug agesat oder erausgeholl gëtt. Benotzt entweder 'Hold-to-Run' oder Eenzelstufe-Pendantsteierungen, fir den Werkzeughalter ze indexéieren (kuckt och 'Modusauswielschalter').
Ënnerhalt
All Sécherheetsvorrichtungen solle reegelméisseg vun enger entspriechend ausgebilter a kompetenter Persoun (een mat de néidege Fäegkeeten, Wëssen an Erfahrung) iwwerpréift ginn. Dëst soll berücksichtegt ginn, wéi vill d'Maschinn benotzt gëtt, souwéi d'Empfehlungen vum Liwwerant oder Hiersteller. Schreift d'Detailer vun all Ënnerhalts- an Inspektiounskontrollen op, an insbesondere all identifizéiert Aktiounen an d'Bestätegung, datt se ofgeschloss goufen.
E puer Ënnerhaltsaarbechte kënnen erfuerderen, datt d'Maschinn sécher isoléiert gëtt, fir en ongewollte Start ze vermeiden. Eng sécher elektresch Isolatioun bedeit, datt d'elektresch Energie ausgeschalt gëtt, an et gëtt och entspriechend Virsiichtsmoossnamen, fir sécherzestellen, datt se ausgeschalt bleift. Ongewollte Wiederauschaltung muss verhënnert ginn - zum Beispill andeems den Dräi-Phasen-Stroum mechanesch ënnerbrach gëtt an eng Ofsperrungsanlag virgesinn ass.
Modus Selektiounsschalter
Wa Maschinnen esou konzipéiert sinn, datt se beim Astellen mat de beweegleche Schutzmoossnamen an/oder deaktivéierte Schutzvorrichtungen bedriwwe ginn, muss e Modusauswielschalter virgesinn sinn, fir tëscht dem Bearbeitungs- an dem Astellungsmodus ze wielen. Am Astellungsmodus, wann déi beweeglech Schutzmoossnamen op sinn an/oder Schutzvorrichtungen deaktivéiert sinn, sollt eng geféierlech Bewegung nëmme méiglech sinn, wann verschidde Viraussetzunge erfëllt sinn, dorënner:
1. D'Spindelrotatioun an d'Bewegung vun enger eenzeger Achs ginn duerch eng Hold-to-Run-Kontroll-/Aktivéierungsvorrichtung gesteiert;
2. D'Bewegung vun enger Achs soll op eng Geschwindegkeet vun 2 m/min oder eng Steigung vun 10 mm limitéiert sinn;
3. Wann eng Werkzeugrotatioun virgesinn ass, soll dës op maximal 300 Ëmdréiungen/Minutt limitéiert sinn an d'Werkzeugrotatioun soll a manner wéi 2 Ëmdréiungen no der Verëffentlechung vun der Hold-to-Run-Kontroll ophalen.
Hold-to-run-Steiergeräter an Aktivéierungsgeräter fir Werkzeug- oder Achsebeweegunge sollten um Haaptsteierpanel an/oder op engem mobile Bedienungsgerät sinn, deen iwwer e fixe Kabel oder drahtlos (wann et gëtt) mat der Maschinn verbonnen ass.
Handgefüttert/integréiert gefüttert Schnëtzmaschinnen
Dëst sinn Overhead-/C-Frame-Maschinnen mat enger eenzeger Spindel/Aarbechtskopf, déi iwwer engem Dësch placéiert ass. Den Dësch kann a bis zu 3 Richtungen (X, Y an Z) beweegt ginn. D'Lafgeschwindegkeete kënne vun 6000 bis 24 000 U/min variéieren. D'Wierkstéck gëtt normalerweis an enger entgéintgesater Richtung vun der Spindel an d'Maschinn geführt. Dëst kann entweder manuell geschéien, wéi bei e puer eelere Maschinnen, kuckt Figur 4, oder mat engem integréierte Werkstéckzufuhrsystem, wou d'Wierkstéck während dem Bearbechtungsbetrieb mechanesch gehale a kontrolléiert gëtt.
D'Tools schützen
Ringschutz
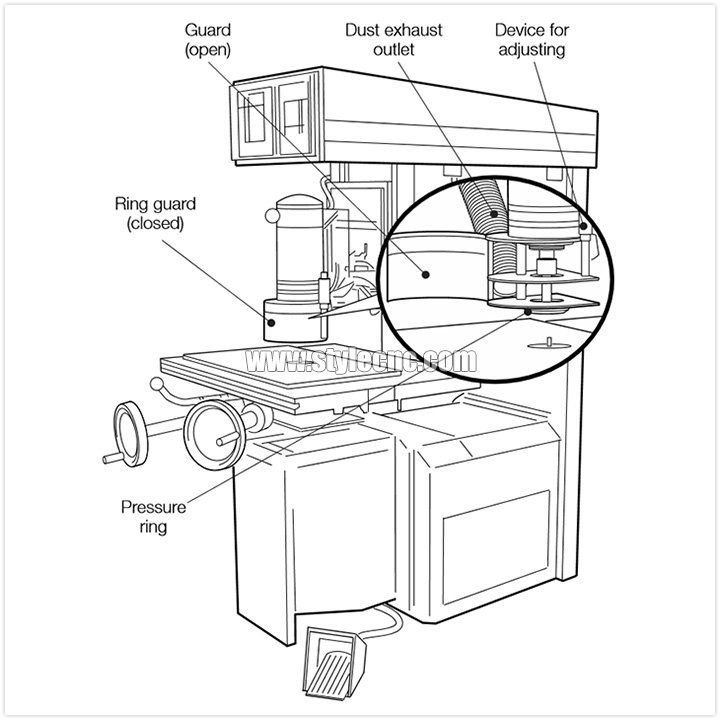
Figure 4
Manuell bedriwwen Iwwerhead-/C-Frame-Fräsmaschinn mat Ringschutz a Méiglechkeet fir Werkzeugwiessel.
Et soll e verstellbare a selbstschléissende Rankschutz installéiert sinn, deen den Zougang zum Werkzeug vun uewen a vun de Säiten verhënnert. De Rankschutz soll während der Bearbeitung um Werkstéck leien an seng ënnescht Uewerfläch soll parallel zum Dësch bleiwen. E kann entweder aus engem Stéck gemaach sinn oder aus engem Druckrank a Kombinatioun mat engem ëmschléissenden Schutz bestoen, deen de Werkzeugwiessel erlaabt, z.B. mat Hëllef vun engem net verriegelten, klappbare Deckel, deen an der zouener Positioun manuell verriegelt ka ginn, kuckt Figur 4. Fir de Risiko vum Auswurf ze minimiséieren, soll de Rankschutz eng Kraaft tëscht 50 N an 150 N op d'Werkstéck ausüben.
Den bannenzegen Duerchmiesser vum Schutzring soll et erlaben, dat Werkzeug mat dem gréissten Duerchmiesser ze montéieren, fir deen d'Maschinn geduecht ass. Wann den maximalen Duerchmiesser vum Werkzeug awer méi wéi 80 mm ass, da sollten et mindestens 2 Schutzringe mat verschiddenen bannenzegen Duerchmiesser ginn. De Schutzring soll eng Verbindung mat der lokaler Ofzuchsventilatioun hunn a vun engem vun de folgenden hiergestallt sinn:
■ Stol mat enger Wanddicke vun op d'mannst 1.5 mm;
■ Liichtlegierung mat enger Wanddicke vun op d'mannst 3 mm;
■ Polycarbonat mat enger Wanddicke vun op d'mannst 3 mm;
■ anert Plastikmaterial mat enger Schlagfestigkeit, déi op d'mannst gläich oder besser ass wéi déi vun 3 mm Polycarbonat;
■ Goss mat enger Wanddicke vun op d'mannst 5 mm.
Rankschutzënnerstëtzung D'Ringschutzënnerstëtzung soll et erlaben, sech automatesch mam Spindelkapp ze beweegen an hir ënnescht Uewerfläch parallel zum Dësch ze stellen, egal wéi d'Positioun vum Dësch ass. Si soll et och erlaben, de Rankschutz sou unzepassen, datt déi maximal Längt vum Werkzeug, fir déi d'Maschinn geduecht ass, berécksiichtegt ka ginn. D'Astellung soll ouni Hëllef vun engem Werkzeug méiglech sinn.
Bremsen
Et soll eng automatesch elektresch oder mechanesch Brems fir d'Werkzeugspindel virgesinn sinn, sou datt se bannent zéng Sekonnen stoppt.
Tooling
All Fräsmaschinnen, déi op Schnëtzmaschinne mat enger Spindel Handzufuhr/Integréierter Zufuhr benotzt ginn, déi en Duerchmiesser vu méi wéi 16 mm hunn, musse vun engem Spanbegrenzungstyp sinn.