Wéi ee Hëllefsgas sollt Dir benotzen?
Benotzt Sauerstoff fir Kuelestol iwwer 6 mm, wou seng exotherm Reaktioun d'Schnëttenergie bei niddregem Drock a mat niddrege Käschten bäidréit. Benotzt Stéckstoff fir Edelstol, Aluminium an all Schneid, déi oxidfräi a geschweesst musse sinn, bei 12 bis 20 bar. Benotzt gedréchent, uelegfräi Drockloft fir dënnen bis mëttelméissege mëllen Stol an net-kosmetesch Aarbechten, wou seng bal null Käschte seng liicht oxidéiert Schneid iwwertreffen.
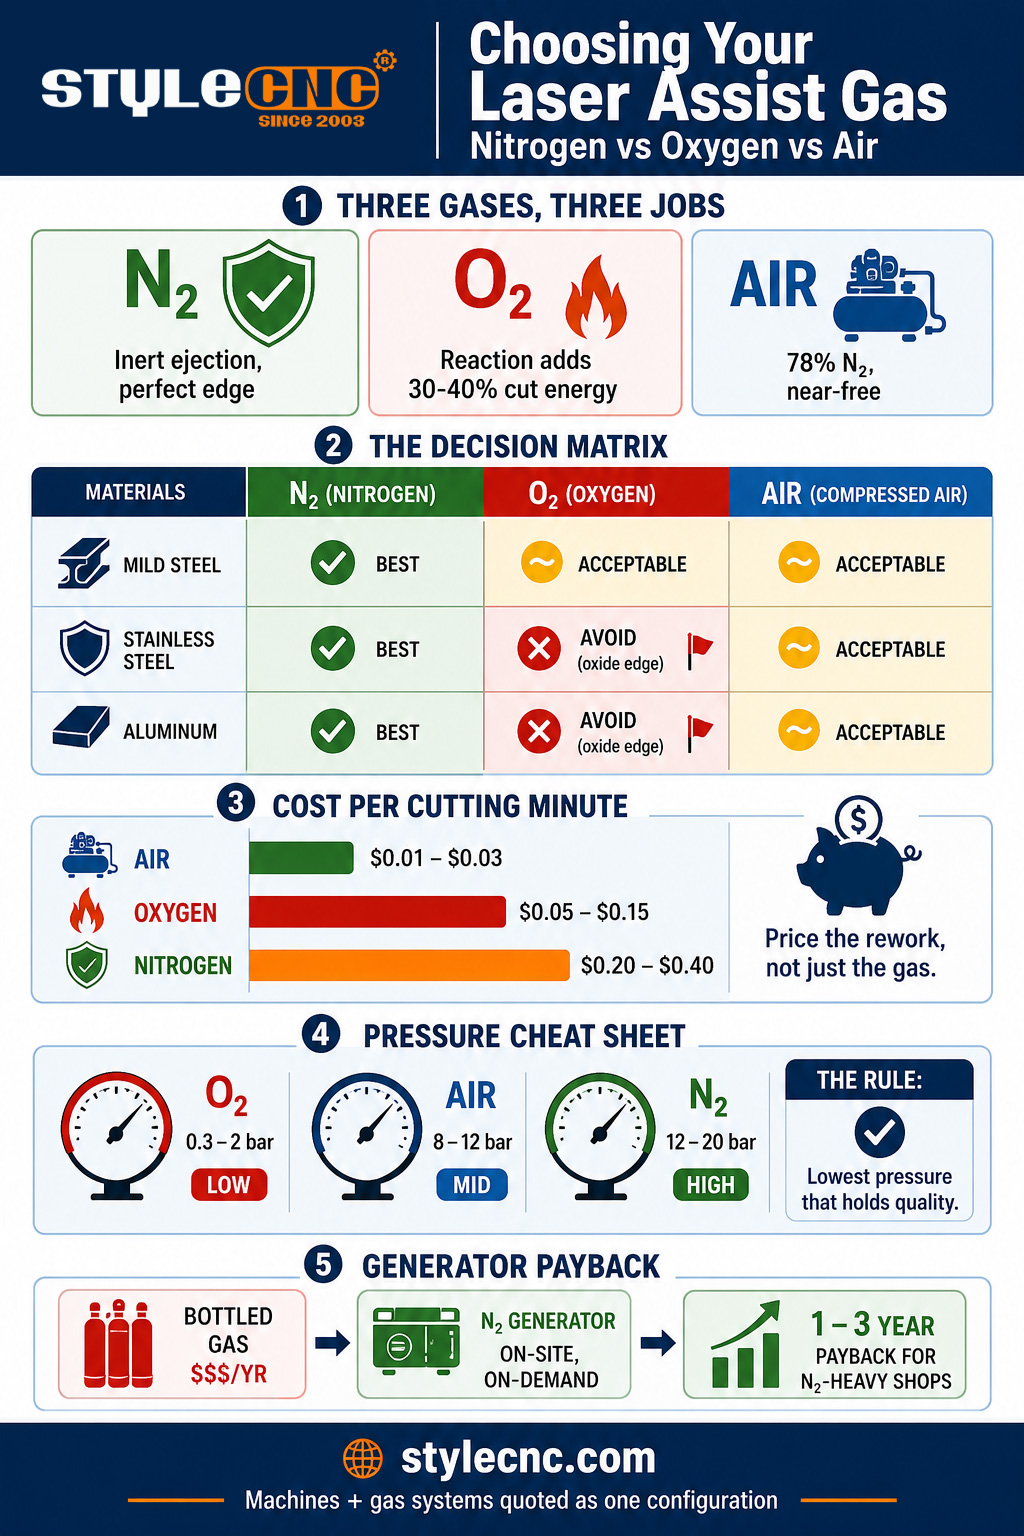
Hëllefsgas mécht 2 Aarbechten. Mechanesch sprengt et geschmollte Metall aus der Schnëtt, ier et erëm fest gëtt, wouvun d'Qualitéit vun der Schneid haaptsächlech ofhänkt. Chemesch fiddert et entweder de Schnëtt oder schützt en: Sauerstoff reagéiert mat waarmem Eisen a dréit ongeféier 30 bis 40 Prozent vun der gesamter Schnëttenergie um Kuelestol bäi, während Stickstoff inert bleift a d'Schnëttfläch genau sou hannerléisst, wéi de Balken se gemaach huet. Loft, déi aus 78 Prozent Stickstoff an 21 Prozent Sauerstoff besteet, mécht eng verdënnte Versioun vu béide gläichzäiteg. All Auswielentscheedung ass en Austausch tëscht dëse Chemikalien an hire ganz ënnerschiddleche Käschten.
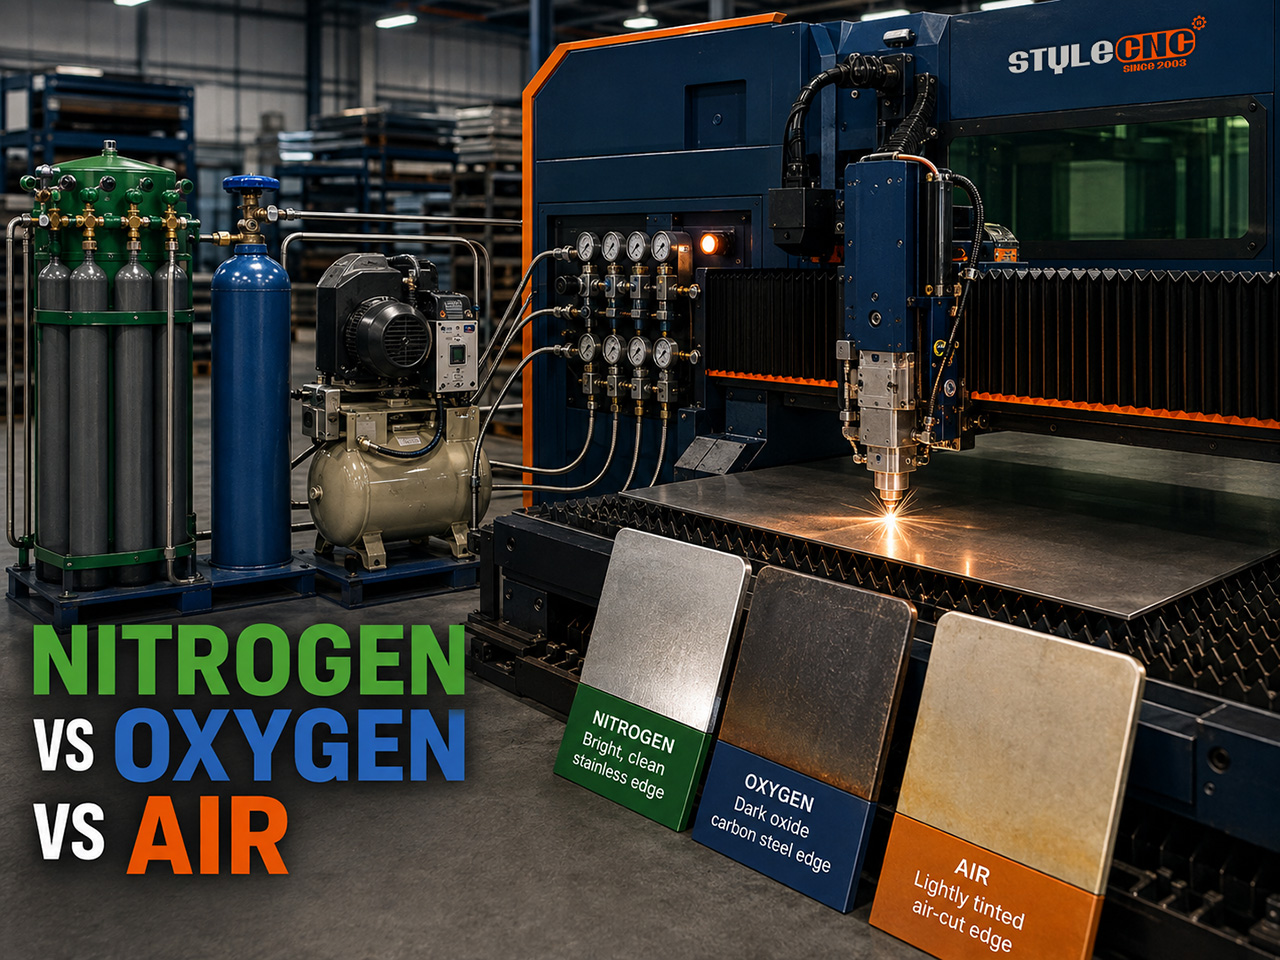
De Verglach: Kantqualitéit, Geschwindegkeet, Drock a Käschten
Déi ënnescht Tabelle vergläicht déi 3 Gaser no de Faktoren, déi den tatsächleche Kaf an d'Offer entscheeden. D'Miesszeil gëtt d'Basis un, sou datt d'Zuelen vergläichbar sinn anstatt vague an der Broschür ze sinn.
| Factor | Stéckstoff | Sauerstoff | Kompriméiertem Loft |
|---|---|---|---|
| Moosse | Typesch 1 bis 6 kW Glasfaser, 1 bis 12 mm Blech, Produktiounsastellungen | Déi selwecht Basis, Fokus op Kuelestol | Déi selwecht Basis, uelegfräi gedréchent Loft |
| Schneidmechanismus | Nëmmen d'Auswerfen vun inerten Schmelzen | Exothermesch Reaktioun addéiert 30 zu 40% vun der Energieschnëtt | Verdënnt béides (78% N2, 21% O2) |
| Operatiounsdruck | 12 bis 20 Bar | 0.3 bis 2 Bar | 8 bis 12 bar (op ~17 erhéicht) |
| Gasstroum | 300 bis 500+ L/Minutt | 20 bis 60 l/min | Vum Kompressor geliwwert, héich Volumen |
| Käschte pro Schnëttminutt | $0.20 bis 0.40 (0.60+ Héichdrock) | $0.05 op 0.15 | 0.01 bis 0.03 $(Stroum) |
| Kant aus mëllen Stol | Hell, oxidfräi, schweißfäeg | Schnell geschnidden, donkel Oxidschicht | Liicht Oxidfaarf, gutt fir säi Präis |
| Rand aus Edelstol | Hell, lackéiert a schweessfäeg (Standard) | Kontaminéierte Chromoxidrand; vermeiden | Liicht Vergelbung; akzeptabel net-kosmetesch |
| Aluminiumrand | Propper, eloxéierfäeg (Standard) | Hartoxid, rauh Kant; vermeiden | Akzeptabel dënn Plack mat groer Téinung |
| Geschwindegkeetscharakter | Am schnellsten op dënnem Blech, leeschtungsbegrenzt op déckem | Am séiersten op déckem Kuelestol | Bal Stéckstoff op dënnen Teststécker |
| Bescht fir | Edelstahl, Aluminium, Kosmetik a Virbereedungsaarbechten fir Schweißen | Kuelestol 6 mm a méi | Dënnen bis mëttelméissege mëllen Stol, Aarbecht a grousse Volumen am Budget |
D'Rei aus Edelstol verdéngt seng eege Warnung. Bei der Schnëtttemperatur reagéiert souguer e Spuere vu Sauerstoff mam Chrom am Edelstol a léisst eng kontaminéiert Oxidkant, déi d'Lack ofweist a Schweißnähten beeinträchtigt. Dofir ass Stéckstoff keng Preferenz bei Edelstol, mä de Standard, an dofir enthält den éierleche Käschtevergläich d'Neibearbechtung: deieren Stéckstoff ass bëlleg nieft Hiersteller, déi Oxidatioun aus dausend Klammeren schleifen.
D'Käschte-pro-Deel-Mathematik
Berechent d'Zuelen op engem Betondeel: eng Halterung mat 60 Sekonnen Schnëttzäit an 2 mm Blech, uginn fir 1,000 Stéck.
✓ SauerstoffBei 0.05 bis 0.15 $pro Schnëttminutt füügt Gas ongeféier 0.05 bis 0.15 $pro Stéck bäi, oder 50 bis 150 $iwwer de ganze Laf. D'Kante huet eng Oxidschicht, déi virum Schweessen oder Pulverbeschichtung muss gereinegt ginn.
✓ StéckstoffBei 0.20 bis 0.40 $pro Minutt füügt Gas 0.20 bis 0.40 $pro Stéck bäi, 200 bis 400 $pro Laf. D'Schneid ass wéi geschnidden fäerdeg: kee Schratt- a Fettentfernungsschratt, direkt fir ze schweessen oder ze beschichten. Wann d'Oxidentfernung souguer 20 Sekonnen Aarbecht pro Stéck kascht, gewënnt de Stickstoff déi total Mathematik trotz der méi héijer Gasleitung.
✓ Kompresséiert LoftBei 0.01 bis 0.03 $pro Minutt u Kompressorstroum, bréngt Gas 0.01 bis 0.03 $pro Stéck derbäi, 10 bis 30 $pro Laf, no enger eenzeger Investitioun vun 5,000 bis 20,000 $an en uelegfräie Kompressor, Trockner a Filteranlag. Fir Stécker aus mëllen Stol, déi souwisou lackéiert ginn, ass dëst de Käschtebuedem vun der Industrie.
D'Skala ännert d'Äntwert nach eng Kéier. E Betrib mat 2 Schichten, deen d'Aarbecht mat vill Stéckstoff reduzéiert, kann all Joer 6-stelleg Zuelen u Fläschegas oder Bulkgas verbrauchen, wat déi klassesch Rechtfertigung fir e Stéckstoffgenerator virun Ort ass; d'Rentabilitéit läit normalerweis an 1 bis 3 Joer bei deem Verbrauch. A vermeit d'Reinheetsfalle wann Dir dobäi sidd: Hëllefsgas brauch keng 5-nénger Reinheet am Laboratoire fir d'Aarbecht mat mëllen Stol, an d'Bezuelung dofir ass Suen, déi duerch d'Düs entlüftet ginn.
Hëllefsgasdrock no Déckt
Drockastellung follegt dem Material a Gas, klëmmt mat der Déckt fir Stéckstoff a fällt mat der Déckt fir Sauerstoff. Startfënstere fir Faserlaseraarbecht:
| Material an Dicke | Gas | Start Drock |
|---|---|---|
| Mëllstahl 1 bis 6 mm | Loft oder Stéckstoff | 8 bis 12 bar (Loft) / 10 bis 14 bar (N2) |
| Mëllstahl 6 bis 20 mm | Sauerstoff | 0.5 bis 2 bar, fällt mat der Déckt erop |
| Edelstahl 1 bis 6 mm | Stéckstoff | 10 bis 16 Bar |
| Edelstahl 6 bis 12 mm | Stéckstoff | 16 bis 20 bar, méi grouss Düs |
| Aluminium 1 bis 6 mm | Stéckstoff (oder Loft, dënn) | 12 bis 16 Bar |
| Aluminium 6 bis 12 mm | Stéckstoff | 16 bis 20 bar, negativ Fokus |
2 Konsumgewunnechten schützen de Budget. Benotzt den niddregsten Drock, deen d'Kantequalitéit behält, well de Floss an d'Käschte staark mam Drock an dem Düsenduerchmiesser klammen. An haalt d'Düsen zentréiert an op d'Déckt ugepasst: eng falsch ausgeriicht oder iwwerdimensionéiert Düs kann zweestelleg Dollar pro Stonn ausginn, ouni de Schnëtt iwwerhaapt ze verbesseren.
Gas ass ee vun de verschiddenen Inputfaktoren, déi d'Qualitéit vum endgültege Schnëtt bestëmmen; Guide fir d'Leeschtungsfaktoren vun der Faserlaser behandelt wéi den Drock mat Fokus, Düsenofstand a Geschwindegkeet interagéiert, an den CO2 Referenz op Laserschneidparameter enthält d'Detailer op Astellungsniveau fir CO2 Plattformen, wou déiselwecht 3 Gaser zoutreffen.
Upassung vum Gassystem un d'Maschinn
D'Gasstrategie ass eng Konfiguratiounsentscheedung, keng Niewegedanke. Stéckstoff-schwéier Edelstahlaarbechten brauchen den Héichdrockgaskreeslaf, de Proportionalventil an d'Düsenbibliothéik, déi den Laserschneidmaschinn aus Edelstol D'Konfiguratioun ass ronderëm opgebaut. Loftprimär-Ateliere brauchen de Kompressor, den Trockner an d'Filterung, déi mat der Maschinn spezifizéiert sinn, anstatt se spéider unzebauen. Sot dem STYLECNC Kombinéiert Äre Materialmix an Är monatlech Schnëttstonnen, an de Gassystem, d'Generator-vs. Fläsche-Empfehlung an d'Maschinnkonfiguratioun ginn als een eenzegt Offert zréck.
Oft gestallten Froen
Wat ass den Ënnerscheed tëscht Stickstoff a Sauerstoff beim Laserschneiden?
Sauerstoff bedeelegt sech um Schnëtt: e reagéiert exotherm mat waarmem Eisen a bäidréit 30 bis 40 Prozent vun der Schnëttenergie um Kuelestol, dofir schneit et décke mëllen Stol séier mat nëmmen 0.3 bis 2 bar. De Präis ass eng donkel Oxidschicht um Rand. Stéckstoff ass inert a funktionéiert reng andeems et Schmelz bei 12 bis 20 bar erausstéisst, wouduerch eng glänzend, oxidfräi, schweessfäeg Rand zu engem e puer Mol méi héije Präis wéi de Gaspräis bleift. Sauerstoff kaaft Geschwindegkeet um Kuelestol; Stéckstoff kaaft Randqualitéit iwwerall.
Kann een mat Drockloft laserschneiden?
Jo, an dat maachen och ëmmer méi modern Werkstatten. Gedréchent, uelegfräi Drockloft mat 8 bis 12 bar (dacks bis op 17 bar eropgesat) schneit dënnen bis mëttelméissege mëllen Stol, galvaniséiert an dënnen Aluminium mat ongeféier 0.01 bis 0.03 $pro Schnëttminutt u Stroum, am Verglach zu 0.20 bis 0.40 $fir Stéckstoff. Well d'Loft 21 Prozent Sauerstoff huet, léisst se eng liicht Oxidfaarf, sou datt se méi gëeegent ass fir lackéiert an net-kosmetesch Deeler wéi fir geschweißte Edelstahl. Den Entrée ass e richteg spezifizéierte Kompressor, Trockner an e Filterzuch, typescherweis 5,000 bis 20,000 USD.
Firwat ass Stickstoff fir Edelstol gebraucht?
Well Sauerstoff d'Schneid chemesch kontaminéiert. Bei der Schnëtttemperatur reagéiert souguer Spuere vu Sauerstoff mam Chrom am Edelstahl a léisst eng Oxidschicht, déi d'Lack ofweist an d'Integritéit vun der Schweißnaht ënnergrueft, wouduerch all Deel zu enger Schleifaarbecht gëtt. Stickstoff hält d'Schnëttfläch inert a glänzend, fäerdeg wéi geschnidden. Déi méi héich Gasleitung ass bal ëmmer méi bëlleg wéi d'Neibearbechtungsleitung, déi se eliminéiert, dofir ass Stickstoff den Industriestandard bei Edelstahl anstatt eng Premiumoptioun.
Wéi en Hëllefsgasdrock soll ech benotzen?
Jee no Material a Gas: Sauerstoff op Kuelestol ass niddreg, 0.3 bis 2 bar, a fällt mat der Déckt erop, well d'Reaktioun d'Aarbecht mécht. Stéckstoff ass héich a klëmmt mat der Déckt, ongeféier 10 bis 16 bar op dënnem Edelstahl an Aluminium, bis zu 16 bis 20 bar mat gréisseren Düsen ab 6 mm. D'Loft bleift bei 8 bis 12 bar fir liichte mëllen Stol. Fänkt am Fënster un, da stellt Iech op den niddregsten Drock an, deen d'Schneidequalitéit garantéiert, well de Verbrauch an d'Käschte mat all zousätzleche Bar staark eropgoen.
Wéini bezilt sech e Stickstoffgenerator aus?
Wann de Verbrauch stänneg an héich ass. Stickstoff a Fläschen a Groussmengen huet Käschte pro Volumen plus Tanklocatioun, Liwwerung a Verloschter beim Ofkachen; eng staark Stickstoffreduktioun an 2 Schichten kann eleng u Gas méi wéi 6 stelleg jäerlech sinn. Membran- oder PSA-Generatoren op der Plaz tauschen dat géint e Kapitalabkaaf a Stroum aus, mat enger Réckbezuelungszäit déi normalerweis op 1 bis 3 Joer fir Geschäfter uginn ass, déi Stickstoff als Haaptgas benotzen. Geschäfter mat enger Schicht oder Sauerstoff-Primärgeschäfter bleiwen normalerweis mam geliwwerte Gas.
De kuerze Resumé
D'Auswiel vun Hëllefsgas reduzéiert sech op 3 Sätz. Sauerstoff fir décke Kuelestol, wou d'Reaktioun fräi Schnëttkraaft ass an d'Oxidkant akzeptabel ass. Stéckstoff iwwerall wou d'Kant wéi geschnidden fäerdeg muss sinn: Edelstahl, Aluminium, Schweessvirbereedung a kosmetesch Aarbechten. Loft iwwerall wou den Deel eng schwaach Oxidtéin verzeit an de Volumen dat bëllegst Gas an der Werkstatt belount. Präist d'Neiveraarbechtung, net nëmmen d'Gas, an déi richteg Äntwert fällt normalerweis net op der Deelerlëscht.
STYLECNC konfiguréieren Léngen Laser Cutter mam Gaskreeslaf, deen op d'Aarbecht ugepasst ass, vu Loft-Primärblattschneider bis Héichdrock-Stickstoff Schneidsystemer aus EdelstahlSchéckt Är Materialmëschung a Volumen fir eng Empfehlung fir eng Maschinn plus Gas, déi op der uewe genannter Berechnung baséiert.